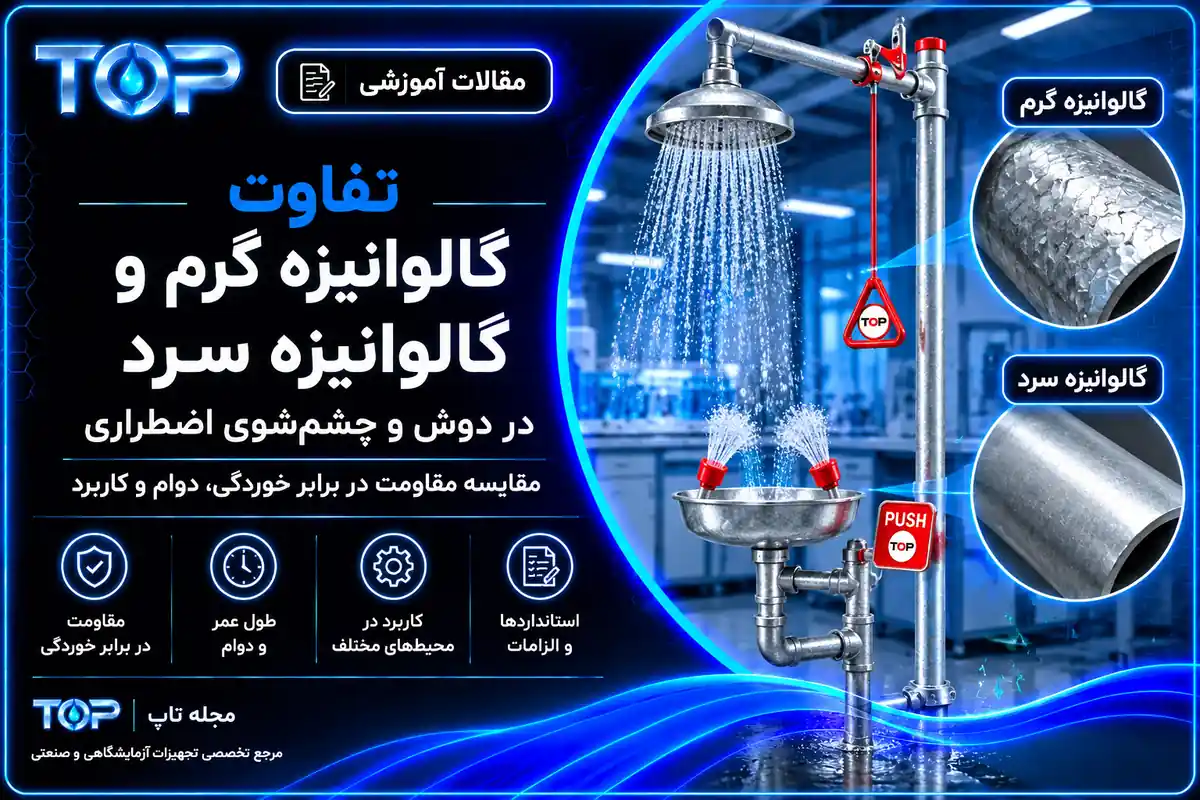
تفاوت گالوانیزه گرم و گالوانیزه سرد در دوش و چشمشوی اضطراری به روش ایجاد پوشش، میزان روی و کیفیت اجرای آن برمیگردد. برای محیط صنعتی مرطوب، پوشش گرمِ مناسب میتواند انتخاب بادوامی باشد؛ اما عبارت «سرد» بهتنهایی مشخصات فنی کافی نیست. باید روشن شود منظور آبکاری روی است یا رنگ غنی از روی، پوشش کجا اجرا شده و چه مستنداتی برای آن وجود دارد.
این راهنما به انتخاب پوشش بدنه در دوش و چشمشوی اضطراری کمک میکند. ارزیابی نهایی باید مسیر آب، اتصالات، شیرها و شرایط نصب را هم در بر بگیرد.
گالوانیزه سرد دقیقاً یعنی چه؟
در برخی منابع صنعتی، اصطلاح «گالوانیزه سرد» برای رنگ یا اسپری غنی از روی به کار میرود؛ انجمن گالوانیزه آمریکا تأکید میکند این روش همان واکنش متالورژیکی گالوانیزه گرم را ایجاد نمیکند. در گفتوگوی خرید، گاهی آبکاری الکتریکی روی هم با عنوان سرد معرفی میشود. برای جلوگیری از ابهام، نام فرآیند باید در پیشنهاد فنی نوشته شود. [1]
- گالوانیزه گرم: غوطهوری فولاد در روی مذاب و تشکیل لایههای روی–آهن.
- آبکاری روی: رسوب الکتریکی روی روی سطح قطعه؛ با الزامات مخصوص ضخامت و پرداخت تکمیلی.
- رنگ غنی از روی: سامانه رنگ حاوی ذرات روی؛ عملکرد آن به فرمول و اجرای پوشش وابسته است.
گالوانیزه گرم چگونه از بدنه فولادی محافظت میکند؟
در این فرآیند، سطح فولاد آمادهسازی و در حمام روی مذاب قرار میگیرد. واکنش آهن و روی، پوششی با اتصال متالورژیکی ایجاد میکند. این اتصال و ساختار پوشش، از دلایل کاربرد گالوانیزه گرم برای قطعات فولادی در معرض شرایط صنعتی است. پوشش حاصل صرفاً یک رنگ روی سطح فولاد نیست. [2]
برای دوش اضطراری باید مشخص شود هر قطعه چه فرآیندی را طی کرده است: بدنه، پایه، لولهها و اتصالات لزوماً پوشش یکسانی ندارند. همچنین عبارت «ساختهشده از لوله گالوانیزه» بهتنهایی نشان نمیدهد محل برش، رزوه یا جوش پس از ساخت چگونه محافظت شده است. این موارد باید در نقشه و مدارک سفارش روشن باشند.
جدول مقایسه گالوانیزه گرم، آبکاری روی و رنگ غنی از روی
| معیار | گالوانیزه گرم | آبکاری روی | رنگ غنی از روی |
|---|---|---|---|
| روش اجرا | غوطهوری در روی مذاب | رسوبدهی الکتریکی | اعمال سامانه رنگ |
| مبنای کنترل | ضخامت، پیوستگی و کیفیت پوشش | کلاس ضخامت، چسبندگی و پرداخت تکمیلی | آمادهسازی سطح، فرمول و ضخامت خشک |
| ضخامت معمول نسبت به آبکاری | در روش بچ معمولاً بیشتر | معمولاً کمتر؛ وابسته به مشخصات سفارش | ضخامت رنگ مستقیماً معادل ضخامت روی فلزی نیست |
| کاربرد قابل بررسی | قطعات و بدنههای فولادی برای حفاظت پایدار | قطعات مناسب آبکاری با شرایط سرویس مشخص | سامانه رنگ طراحیشده یا ترمیم مجاز موضعی |
| نکته مهم خرید | بررسی پوشش پس از ساخت و محل اتصالات | دریافت مشخصات آبکاری و عملیات تکمیلی | دریافت دیتاشیت و دستور اجرای سازنده |
مبنای تفکیک روشها، راهنمای پوششهای روی AGA و دامنه ASTM B633 برای آبکاری است. برتری یک نمونه واقعی را نمیتوان فقط از نام روش نتیجه گرفت؛ کیفیت اجرا و شرایط بهرهبرداری هم باید مقایسه شوند. [3] [4]
مقاومت در برابر خوردگی و خراش چه تفاوتی دارد؟
روی علاوه بر ایجاد سد فیزیکی، میتواند حفاظت فداشونده برای فولاد فراهم کند. سطح گالوانیزه در تماس با هوا و چرخههای طبیعی رطوبت و خشکی، محصولات محافظ خوردگی تشکیل میدهد. با این حال، وجود روی به معنی مصونیت از آسیب عمیق یا خوردگی نامحدود نیست. [5]
در ارزیابی دوش و چشمشوی، نقاط نزدیک پایه، محل تجمع آب، رزوهها، بستها و محل تماس قطعات را جداگانه بررسی کنید. اگر پوشش هنگام حمل یا نصب آسیب ببیند، باید قبل از بهرهبرداری ارزیابی و طبق روش ترمیم سازگار اصلاح شود. رنگ ظاهری سالم نیز بهتنهایی وضعیت پوشش زیر آن را ثابت نمیکند.
دوام واقعی؛ چرا نمیتوان یک عمر ثابت اعلام کرد؟
مقدار روی در دسترس، محیط سرویس و کیفیت پوشش بر دوام اثر دارند. ضخامت بیشترِ رنگ غنی از روی الزاماً به معنی مقدار روی بیشتر از پوشش فلزی نیست؛ چگالی و ترکیب آن متفاوت است. بنابراین مقایسه دو تجهیز با عبارت «ضخامت پوشش» بدون تعیین نوع لایه، گمراهکننده خواهد بود. [4]
نتیجه مهنمکی را نیز نباید مستقیم به تعداد سال عمر در کارخانه تبدیل کرد. شرایط این آزمون با چرخههای طبیعی تشکیل لایه محافظ روی تفاوت دارد. برای ادعای دوام، شرایط آزمون و معیار پذیرش باید همراه نتیجه گزارش شوند. [5]
کاربرد در محیط مرطوب، فضای باز و محیط شیمیایی
برای سالن صنعتی با رطوبت و پاشش آب، گالوانیزه گرمِ باکیفیت گزینه قابل بررسی است. در فضای باز باید علاوه بر خوردگی، یخزدگی، دمای آب و شرایط نگهداری تجهیز نیز در طراحی دیده شود. این توصیه، جمعبندی کاربردی برای انتخاب است و جای بررسی شرایط پروژه را نمیگیرد.
در مجاورت بخارات اسیدی، قلیاها یا مواد شیمیایی، انتخاب تنها بر اساس عبارت «ضدزنگ» کافی نیست. راهنمای AGA نشان میدهد رفتار روی به نوع محلول، pH، دما و شرایط تماس بستگی دارد. یک بازه عمومی pH نباید بهعنوان تأیید سازگاری با تمام مواد همان بازه استفاده شود. نام ماده، غلظت و مدت تماس را در استعلام فنی اعلام کنید. [6]
اگر انتخاب بین فولاد پوششدار و استنلس استیل مطرح است، مقایسه دوش و چشمشوی گالوانیزه و استیل TOP را هم بخوانید. گرید متریال باید با شرایط واقعی محل نصب تطبیق داده شود.
نقش رنگ پودری روی گالوانیزه گرم؛ سیستم دوپلکس
گالوانیزه گرم همراه با یک لایه رنگ سازگار، سیستم دوپلکس نامیده میشود. این ترکیب میتواند حفاظت و فاصله بین تعمیرات را بهبود دهد، به شرط آنکه آمادهسازی سطح درست باشد. AGA برای آمادهسازی پیش از رنگ مایع به ASTM D6386 و پیش از رنگ پودری به ASTM D7803 ارجاع میدهد. صرف وجود رنگ الکترواستاتیک، کیفیت کامل سامانه را اثبات نمیکند. [7]
در مشخصات اعلامشده دوش و چشمشوی گالوانیزه گرم سهکنترله کد ۶۰۰۱ تاپ، پوشش گالوانیزه ۵۰ تا ۱۰۰ میکرون و رنگ پودری ۷۰ تا ۱۰۰ میکرون ذکر شده است. این اعداد مشخصات اعلامی همین مدلاند؛ برای پذیرش محموله باید گزارش کنترل کیفیت همان سفارش بررسی شود و نباید آنها را حد عمومی تمام محصولات دانست.
چه استاندارد و مدرکی از فروشنده بخواهیم؟
ISO 1461:2022 به ویژگیها و روشهای آزمون پوشش گالوانیزه گرم قطعات ساختهشده آهنی و فولادی میپردازد. دامنه آن شامل همه محصولات گالوانیزه نیست؛ برای نمونه لولههای گالوانیزهشده در خطوط خودکار و برخی محصولات دارای استاندارد اختصاصی از دامنه عمومی آن خارجاند. بنابراین انتخاب مرجع باید با فرآیند واقعی تولید تطبیق داشته باشد. [8]
- نام دقیق روش پوشش برای هر بخش تجهیز.
- ضخامت مورد توافق و گزارش اندازهگیری هر لایه.
- توضیح حفاظت محل برش، رزوه، جوش و نقاط ترمیمشده.
- مشخصات رنگ، آمادهسازی سطح و دستور ترمیم.
- فهرست متریال قطعات در تماس با آب و شرایط مجاز سرویس.
- مدارک آزمون عملکرد مجموعه و برنامه نگهداری.
پوشش خوب، تنها یکی از شروط ایمنی دوش و چشمشوی است
راهنمای ISEA بر مقاومت اجزا در برابر سیال شستوشو، آلودگی محیط و سازگاری متریال قطعات تأکید دارد. سلامت پوشش بیرونی، بهتنهایی کیفیت مسیر داخلی آب یا عملکرد شیر و نازل را ثابت نمیکند. انتخاب جنس باید همراه با ارزیابی خطر و شرایط نصب انجام شود. [9]
برای دبی، دسترسی، تست هفتگی و نگهداری، راهنمای استاندارد دوش و چشمشوی اضطراری و ANSI Z358.1 را ببینید. انطباق عملکردی تجهیز باید مستند بررسی شود؛ نام پوشش، گواهی انطباق کل دستگاه نیست.
پرسشهای متداول
آیا گالوانیزه گرم همیشه از سرد بهتر است؟
برای پاسخ باید مشخص شود سرد به کدام فرآیند اشاره دارد. در بدنه فولادی با نیاز به حفاظت پایدار، گالوانیزه گرم اغلب گزینه قابل بررسیتری است؛ اما تصمیم نهایی به مشخصات پوشش و محیط وابسته است.
آیا اسپری روی جای گالوانیزه گرم را میگیرد؟
این دو فرآیند یکسان نیستند. رنگ غنی از روی میتواند در سامانه مناسب یا ترمیم مجاز کاربرد داشته باشد؛ جایگزینی کامل نیازمند طراحی و مستندات فنی است.
از روی ظاهر میتوان نوع پوشش را تشخیص داد؟
ظاهر برای پذیرش کافی نیست، بهویژه وقتی رنگ روی پوشش قرار گرفته است. مشخصات تولید و گزارش کنترل ضخامت را مطالبه کنید.
برای خرید چه اطلاعاتی آماده کنیم؟
محل نصب، شرایط رطوبت، مواد شیمیایی اطراف، کیفیت آب و نیاز عملکردی را مشخص کنید. برای بررسی مدلها و برآورد خرید، لیست قیمت تصویری دوش و چشمشوی تاپ در دسترس است.
منابع و مستندات فنی
منابع زیر مبنای توضیح فرآیندها و معیارهای انتخاباند؛ ارجاع به آنها به معنی صدور تأییدیه برای محصول مشخص نیست. جزئیات محصول تاپ از صفحه همان مدل نقل شده است.
- AGA؛ پرسشهای متداول و تعریف رنگ غنی از روی
- AGA؛ سازوکار گالوانیزه گرم
- ASTM B633؛ پوششهای آبکاری روی بر آهن و فولاد
- AGA؛ مقایسه روشهای پوششدهی با روی
- AGA؛ حفاظت خوردگی و محدودیت آزمون مهنمکی
- AGA؛ رفتار پوشش در محیطهای شیمیایی
- AGA؛ سیستم دوپلکس و آمادهسازی پیش از رنگ
- ISO 1461:2022؛ دامنه استاندارد پوشش گالوانیزه گرم
- ISEA؛ انتخاب، نصب و نگهداری تجهیزات شستوشوی اضطراری